KỸ THUẬT ĐO CƠ KHÍ: NGUYÊN LÝ, DỤNG CỤ VÀ PHƯƠNG PHÁP ĐO
1. Kỹ thuật đo cơ khí là gì?
Kỹ thuật đo cơ khí là tập hợp các phương pháp, thiết bị và quy trình được sử dụng để xác định các đại lượng hình học của chi tiết cơ khí.
Các thông số thường được kiểm tra gồm:
- Kích thước chiều dài, đường kính, chiều sâu.
- Kích thước góc.
- Độ tròn, độ trụ và các sai lệch hình dạng.
- Độ đảo hướng kính, độ đảo mặt đầu.
- Độ song song, độ vuông góc và độ đối xứng.
- Độ nhám bề mặt.
- Các thông số hình học 2D và 3D bằng máy đo tọa độ CMM.
Trong sản xuất cơ khí, đo lường không chỉ nhằm xác định một kích thước cụ thể mà còn giúp đánh giá mức độ phù hợp của chi tiết với yêu cầu bản vẽ kỹ thuật.
2. Vai trò của đo lường trong gia công cơ khí
Trong quá trình gia công, kích thước thực tế của chi tiết luôn có thể xuất hiện sai lệch so với kích thước danh nghĩa trên bản vẽ.
Việc đo kiểm giúp người kỹ thuật:
- Kiểm tra kích thước sau gia công.
- Phát hiện sản phẩm không đạt yêu cầu.
- Kiểm soát chất lượng trong quá trình sản xuất.
- Kiểm tra khả năng lắp ghép.
- Đánh giá độ chính xác của máy và dụng cụ gia công.
- Hạn chế sản phẩm lỗi và chi phí gia công lại.
Đặc biệt với các chi tiết yêu cầu độ chính xác cao như trục, bạc, bánh răng, khuôn mẫu và các chi tiết lắp ghép, việc lựa chọn đúng phương pháp đo có ảnh hưởng trực tiếp đến độ tin cậy của kết quả kiểm tra.
3. Các dụng cụ đo cơ khí phổ biến
3.1. Thước cặp
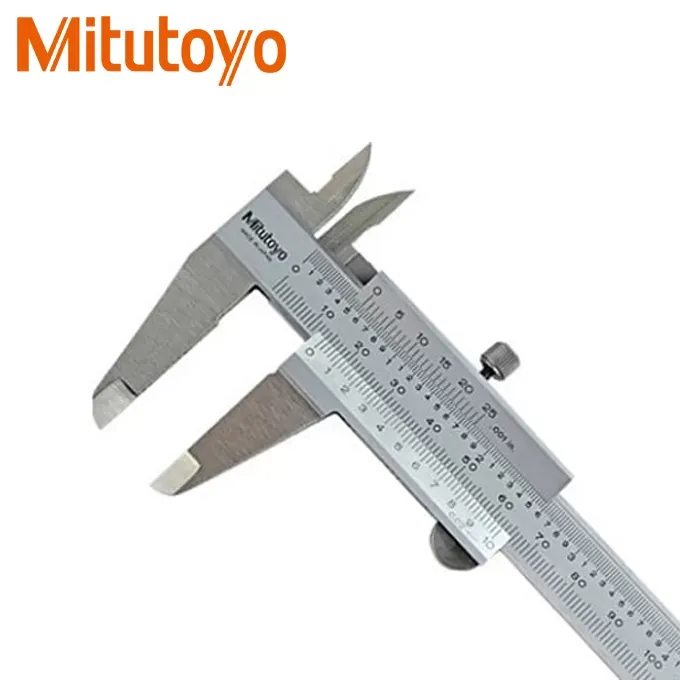
Thước cặp là dụng cụ đo phổ biến dùng để đo kích thước ngoài, kích thước trong, chiều sâu và một số kích thước bậc.
Ưu điểm của thước cặp là thao tác nhanh, phạm vi đo tương đối rộng và có thể sử dụng trực tiếp tại xưởng.
Khi đo cần đảm bảo mỏ đo tiếp xúc đúng với bề mặt cần kiểm tra, tránh nghiêng thước hoặc tạo lực đo quá lớn.
3.2. Panme
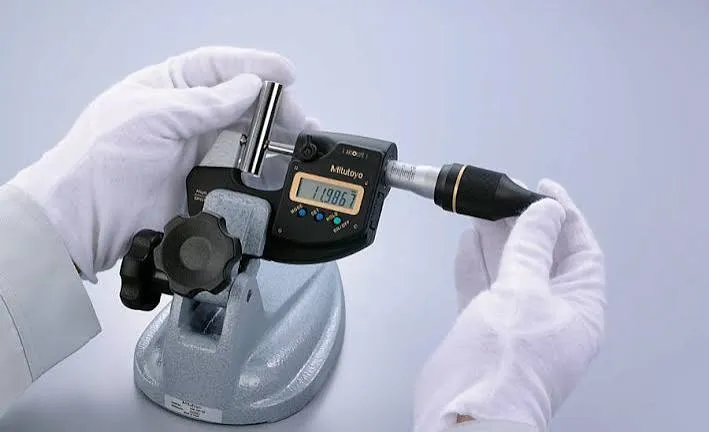
Panme thường được sử dụng khi cần đo kích thước với độ chính xác cao hơn thước cặp.
Các loại thường gặp gồm:
- Panme đo ngoài.
- Panme đo trong.
- Panme đo sâu.
Khi sử dụng panme, cần chú ý lực đo và tình trạng bề mặt tiếp xúc. Với các phép đo chính xác, nhiệt độ của chi tiết và dụng cụ cũng có thể ảnh hưởng đến kết quả.
3.3. Đồng hồ so
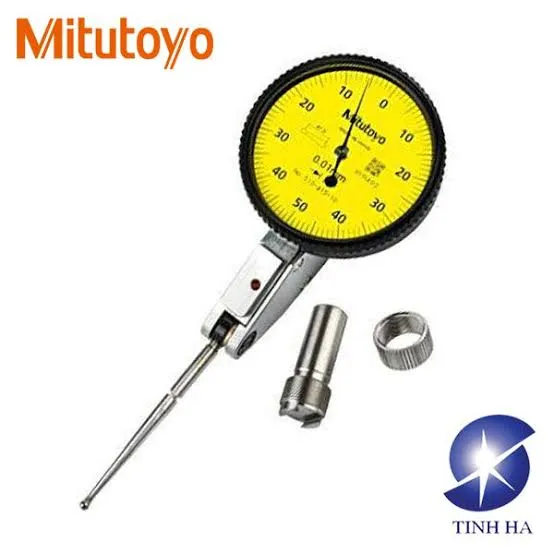
Đồng hồ so thường được sử dụng để kiểm tra các sai lệch hình học và vị trí tương quan.
Ví dụ:
- Kiểm tra độ đảo.
- Kiểm tra độ song song.
- Kiểm tra độ vuông góc.
- Kiểm tra độ đồng tâm.
- Kiểm tra sai lệch khi gá đặt chi tiết.
Đồng hồ so thường được kết hợp với bàn máp, trục gá, đồ gá hoặc các hệ thống đo chuyên dụng.
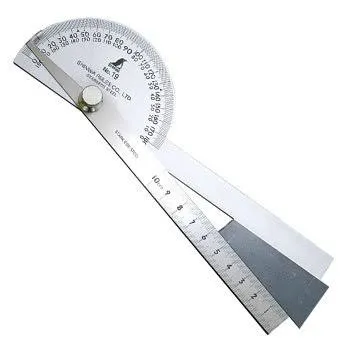
3.4. Thước đo góc
Thước đo góc được sử dụng để xác định góc của chi tiết. Trong thực tế có thể sử dụng thước đo góc đơn giản hoặc thước đo góc vạn năng tùy theo yêu cầu độ chính xác.
4. Đo kích thước chi tiết dạng phẳng và dạng trụ
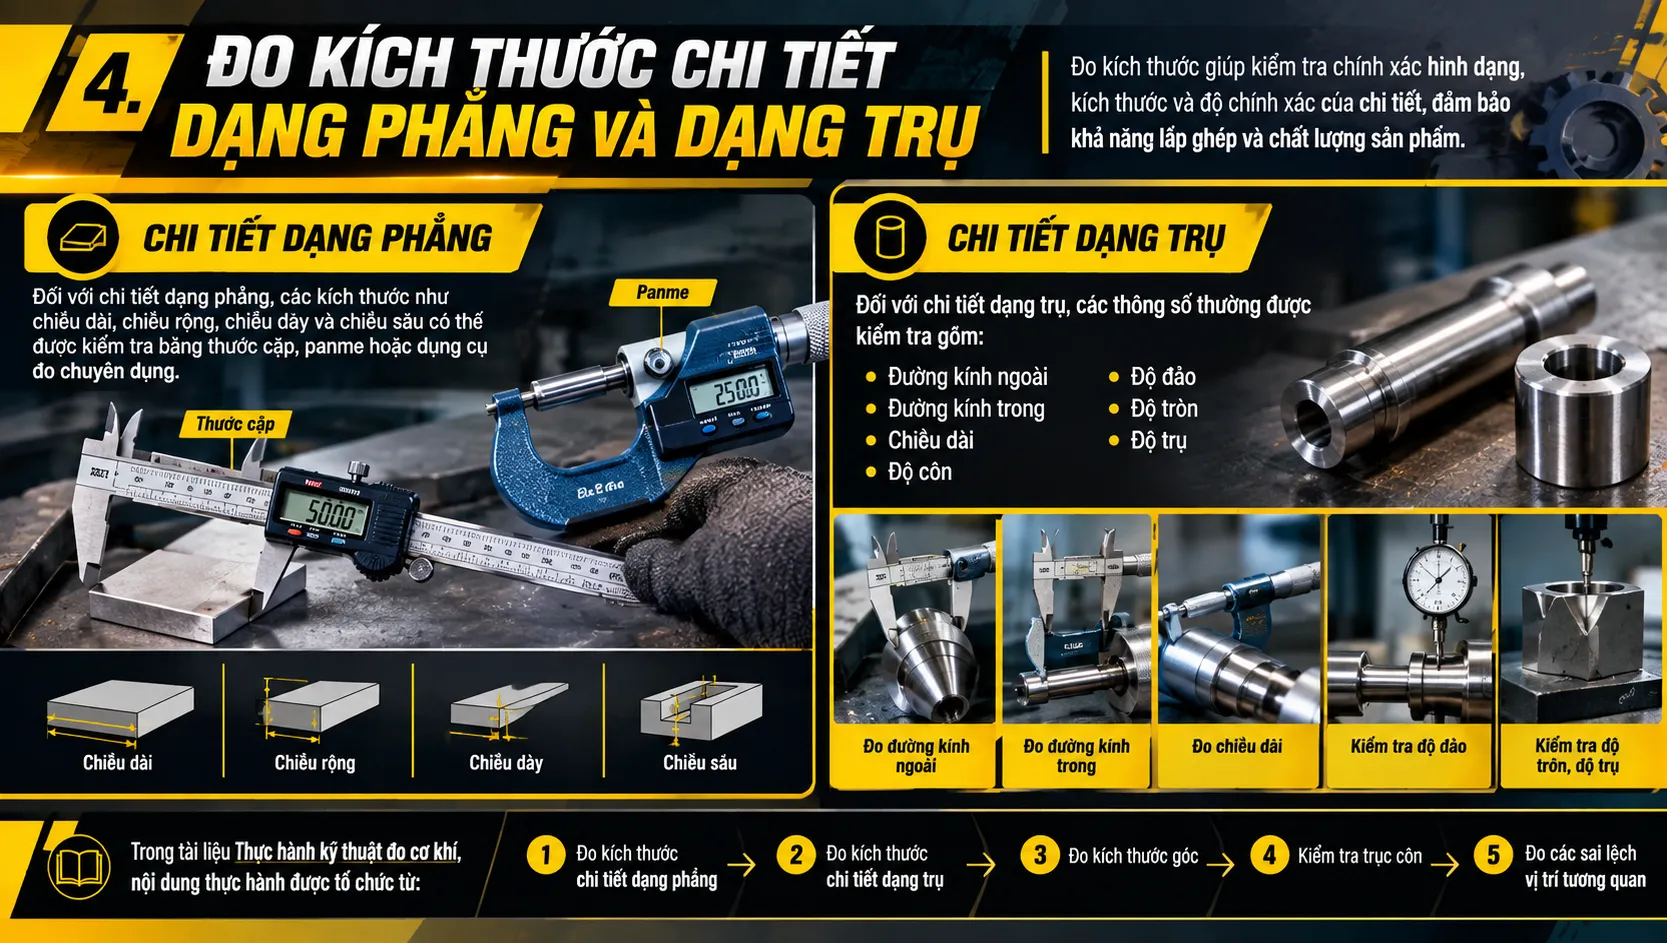
Đối với chi tiết dạng phẳng, các kích thước như chiều dài, chiều rộng, chiều dày và chiều sâu có thể được kiểm tra bằng thước cặp, panme hoặc dụng cụ đo chuyên dụng.
Đối với chi tiết dạng trụ, các thông số thường được kiểm tra gồm:
- Đường kính ngoài.
- Đường kính trong.
- Chiều dài.
- Độ côn.
- Độ đảo.
- Độ tròn và độ trụ.
Trong tài liệu Thực hành kỹ thuật đo cơ khí, nội dung thực hành được tổ chức từ đo kích thước chi tiết dạng phẳng, dạng trụ đến đo kích thước góc, kiểm tra trục côn và các sai lệch vị trí tương quan.
5. Đo sai lệch vị trí tương quan
Ngoài kích thước, một chi tiết cơ khí còn phải đáp ứng các yêu cầu về quan hệ hình học giữa các bề mặt.
Một số thông số quan trọng gồm:
Độ song song: xác định mức độ song song giữa hai bề mặt hoặc giữa một bề mặt với đường chuẩn.
Độ vuông góc: kiểm tra quan hệ vuông góc giữa hai bề mặt hoặc giữa bề mặt và đường chuẩn.
Độ đảo: dùng để đánh giá sự thay đổi vị trí của bề mặt khi chi tiết quay quanh một trục chuẩn.
Độ đối xứng: kiểm tra sự đối xứng của các phần tử hình học so với mặt phẳng hoặc đường chuẩn.
Đây là những thông số có ý nghĩa lớn trong kiểm tra các chi tiết quay, trục, bạc, mặt bích và các chi tiết lắp ghép.
6. Đo độ nhám bề mặt
Độ nhám bề mặt phản ánh mức độ không bằng phẳng rất nhỏ trên bề mặt chi tiết sau quá trình gia công.
Độ nhám có thể ảnh hưởng đến:
- Ma sát.
- Khả năng bôi trơn.
- Độ kín.
- Độ mòn.
- Tuổi thọ của chi tiết.
- Khả năng lắp ghép.
Tùy yêu cầu, độ nhám có thể được kiểm tra bằng phương pháp so sánh với mẫu chuẩn hoặc sử dụng máy đo độ nhám. Đây cũng là một nội dung riêng trong tài liệu thực hành của PGS.TS. Lưu Đức Bình.
7. Máy đo tọa độ CMM trong cơ khí
Đối với những chi tiết có hình dạng phức tạp hoặc yêu cầu kiểm tra nhiều thông số hình học, máy đo tọa độ CMM là một giải pháp đo chính xác và có khả năng tự động hóa cao.
CMM có thể xác định tọa độ của các điểm trên bề mặt chi tiết, từ đó xây dựng và đánh giá các phần tử hình học như:
- Điểm.
- Đường thẳng.
- Mặt phẳng.
- Đường tròn.
- Mặt trụ.
- Mặt cầu.
- Khoảng cách.
- Góc.
- Sai lệch hình học.
Tài liệu Thực hành kỹ thuật đo cơ khí của Lưu Đức Bình có phần hướng dẫn đo các chỉ tiêu chất lượng chi tiết bằng Smart CMM – Wenzel, bao gồm thiết lập hệ tọa độ, đo các phần tử 3D, dựng hình và khai thác kết quả đo.
8. Những yếu tố ảnh hưởng đến kết quả đo
Một phép đo chính xác không chỉ phụ thuộc vào dụng cụ đo mà còn chịu ảnh hưởng bởi nhiều yếu tố.
Nhiệt độ
Kim loại có sự giãn nở khi nhiệt độ thay đổi. Vì vậy, với các phép đo chính xác, cần kiểm soát nhiệt độ của môi trường, dụng cụ và chi tiết.
Lực đo
Lực đo quá lớn có thể làm biến dạng chi tiết hoặc ảnh hưởng đến cơ cấu đo.
Bề mặt chi tiết
Bavia, bụi bẩn, dầu mỡ hoặc các khuyết tật trên bề mặt có thể làm sai lệch kết quả.
Phương pháp gá đặt
Chi tiết phải được định vị phù hợp với yêu cầu của phép đo. Gá đặt không đúng có thể tạo ra sai lệch đáng kể.
Tình trạng dụng cụ đo
Dụng cụ phải được kiểm tra trước khi sử dụng và bảo đảm khả năng đo phù hợp với độ chính xác yêu cầu.
9. Quy trình thực hiện một phép đo cơ khí
Một quy trình đo cơ bản có thể thực hiện theo các bước:
Bước 1: Đọc bản vẽ và xác định thông số cần kiểm tra.
Bước 2: Xác định dung sai và yêu cầu độ chính xác.
Bước 3: Lựa chọn dụng cụ hoặc thiết bị đo phù hợp.
Bước 4: Làm sạch chi tiết và dụng cụ đo.
Bước 5: Kiểm tra tình trạng và điểm “0” của dụng cụ.
Bước 6: Gá đặt chi tiết đúng yêu cầu.
Bước 7: Thực hiện phép đo.
Bước 8: Ghi nhận và xử lý kết quả.
Bước 9: So sánh kết quả đo với kích thước và dung sai trên bản vẽ.
Bước 10: Kết luận chi tiết đạt hoặc không đạt yêu cầu.
10. Kết luận
Kỹ thuật đo cơ khí là nền tảng quan trọng trong kiểm soát chất lượng sản phẩm cơ khí. Từ những dụng cụ đơn giản như thước cặp, panme, đồng hồ so đến các hệ thống hiện đại như máy đo tọa độ CMM, mỗi phương pháp đều có phạm vi ứng dụng và yêu cầu kỹ thuật riêng.
Các tài liệu của PGS.TS. Lưu Đức Bình tại Trường Đại học Bách khoa – Đại học Đà Nẵng là nguồn tham khảo có giá trị cho sinh viên, kỹ thuật viên và người làm việc trong lĩnh vực cơ khí chế tạo. Hồ sơ học thuật của tác giả ghi nhận Kỹ thuật Đo Cơ khí (2015) và Thực hành Kỹ thuật đo Cơ khí (2017); Nhà xuất bản Xây dựng cũng xác nhận Thực hành kỹ thuật đo cơ khí được biên soạn phục vụ học tập, thực hành và tham khảo cho cán bộ kỹ thuật.
